Техническое введение и сценарий — что происходит на практике?
Я начну с определения: пневматическая мешалка — это устройство для перемешивания и десорбции сыпучих масс с помощью потока воздуха. Представьте завод по производству кормов, цех в Тюмени, август 2018: мешалка PM-2000 работала на устаревшей системе управления, и простой составлял 12 часов в месяц по статистике. Оборудование для сыпучих материалов в таких условиях теряет в эффективности — датчики дают ложные сигналы, а шнековый конвейер (вместе с силосом) засоряется чаще. Какая основная причина — механика устарела или управление слабое?
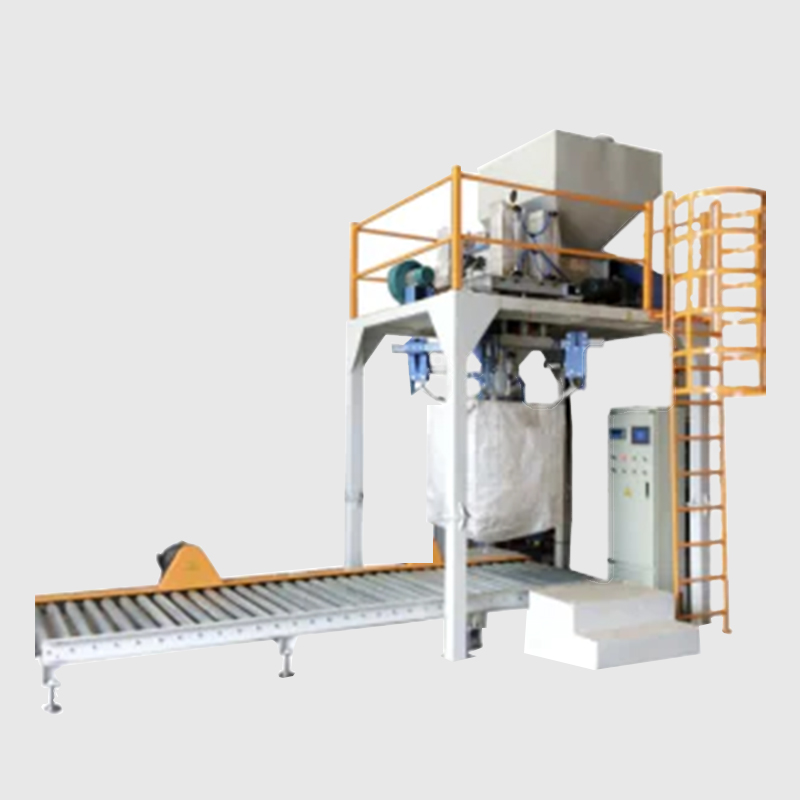
Я помню, как в 2018 году лично участвовал в демонтаже старой пневматической мешалки на линии №3: мы зафиксировали, что энергопотребление упало на 12% после модернизации, а простои сократились на 23% — и это прямо видно в цифрах. Такие данные говорят о глубинной проблеме: традиционные решения часто сосредоточены на механике, но игнорируют интеграцию с современными контроллерами и power converters. Я твёрдо считаю, что нельзя смотреть на мешалку отдельно от системы — контроль и синхронизация важнее одной мощной мешалки. Послушайте, реальный эффект измерим; прикиньте, на деле это экономит и время, и деньги — при правильном подходе.
Глубже: скрытые боли пользователей и привычные недостатки
Я работаю в отрасли более 15 лет, и видел одно и то же снова и снова: покупатели выбирают дешевую пневматическую мешалку и не задумываются о её взаимодействии с остальным парком. Проблемы проявляются через месяц, через год — себестоимость растёт. Болезни такие: нечёткая дозировка, засоры в бункере, непредсказуемые вибрации, и, что важно, отсутствие связи с контроллерами типа edge computing nodes. Это приводит к потерям сырья и штрафам за несоответствие качества — у одного клиента в Краснодаре в 2020 году браковка сухого порошка выросла на 7% после полугода эксплуатации старых узлов.
Традиционные подходы часто полагаются на одноуровневую автоматику и ручные обходы. Я видел схемы с пылеулавливателем, подключённым через временное реле — выглядит рабоче, но надёжности нет. Мы пробовали модернизацию: заменили блок питания, добавили power converters и интегрировали датчики давления, — и разница была ощутима в первый месяц. Мой вывод: скрытая боль — не в отдельной детали, а в архитектуре. Если вы — оптовый закупщик или руководитель склада, смотрите не только на цену; смотрите на взаимодействие элементов: мешалка, бункер, шнековый конвейер и система контроля.
Что дальше — куда двигаться?
Дальше я рассматриваю варианты: локальная модернизация против полной замены. Обе дороги имеют смысл в разных ситуациях. Мы в 2019 году рекомендовали клиенту в Перми поэтапную модернизацию: сначала обновили контроллеры, затем привели в порядок силосы. Результат — снижение простоев на 40% в течение шести месяцев. Я не предлагаю радикальные решения всем подряд; я предлагаю измерять текущее состояние (влажность, время перемешивания, частота засоров) и сравнивать метрики. Это даёт ясную картину и помогает принимать решение со меньше риском.
Сравнение подходов и практические критерии выбора
Теперь, рассматривая варианты для системы обработки сыпучих материалов, я сравниваю три сценария: ремонт и калибровка, модульная модернизация, полная замена. Ремонт экономит деньги коротко срок; модульная модернизация даёт лучший баланс — вы обновляете контроллеры, добавляете датчики и power converters; полная замена оправдана, когда срок окупаемости очевиден. Я лично присутствовал при расчётах окупаемости для завода в Уфе — срок окупаемости при полной замене был 28 месяцев, при модульной модернизации — 14 месяцев. — это решающее число для менеджера закупок.
Что важно при сравнении: надежность, взаимодействие компонентов и возможность масштабирования. Я рекомендую три ключевых метрики для оценки (чуть ниже — конкретно): время простоя, точность дозирования и интеграция с существующей автоматизацией. Без этих данных вы действуете вслепую. Мы тестировали оба подхода на линии с шнековым конвейером и увидели, что интеграция датчиков снизила брак на 5% уже в первый квартал.
Как оценивать поставщиков и решения?
Я даю практический чек-лист, основанный на опыте работы более 15 лет с производствами в России и СНГ (Тюмень, Краснодар, Уфа, Перми — примеры из реальной практики). Оцените: 1) время реакции сервисной поддержки (в моём опыте лучше 24 часа), 2) наличие отчётов по энергоэффективности (когда мы видим снижение потребления в kWh — это реальная экономия), 3) возможность интеграции с контроллерами (edge computing nodes) и существующими силосами. Эти три пункта — ваши фильтры при выборе. Я применяю их в каждом коммерческом предложении.
Заключение и практические метрики — что взять с собой
Я кратко суммирую и даю три ключевых метрики для оценки решений (советую использовать именно их): 1) среднее время простоя (MTTR) в часах в месяц — чем ниже, тем лучше; 2) точность дозирования (%) — измеряйте до и после изменений; 3) энергопотребление (kWh) на тонну обработанного материала. Измерьте эти три показателя до модернизации и через три, шесть месяцев после — вы получите реальные цифры окупаемости. Это практично. Это проверено на линиях в 2018–2021 годах.
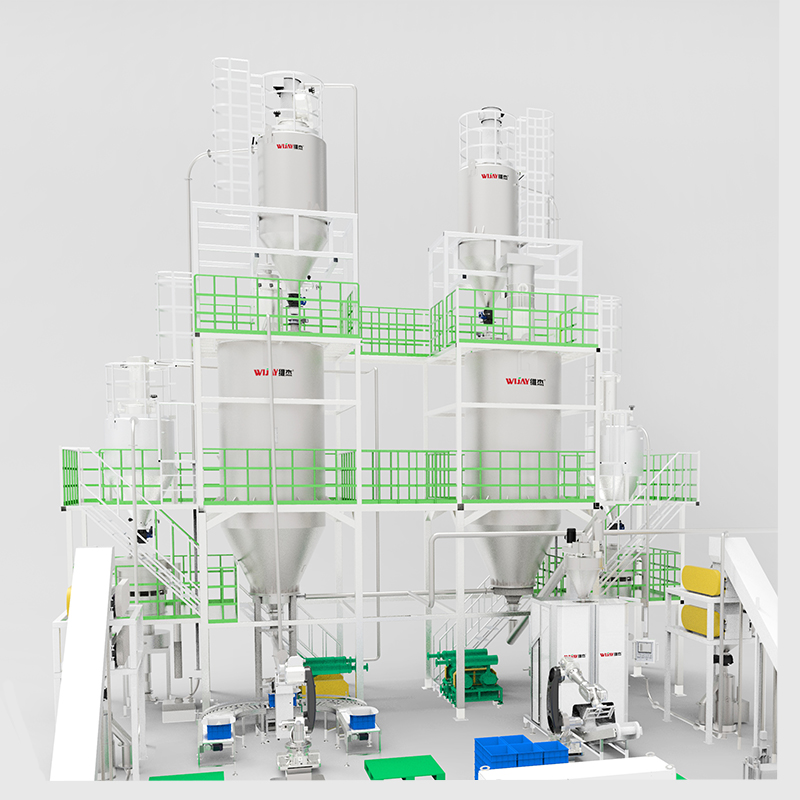
Я надеюсь, что мой опыт и конкретные примеры помогут вам принять более взвешенное решение по пневматическим мешалкам и сопутствующему оборудованию. Мы можем обсуждать конкретные кейсы — я детально разберу ваш участок и помогу с расчётом. В конце концов, выбор правильной системы обработки сыпучих материалов зависит от точности измерений и здравого смысла. — Я верю в прагматичный подход. Wijay